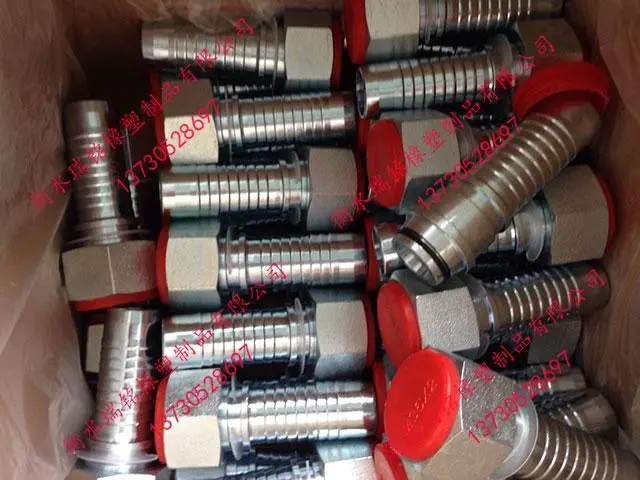
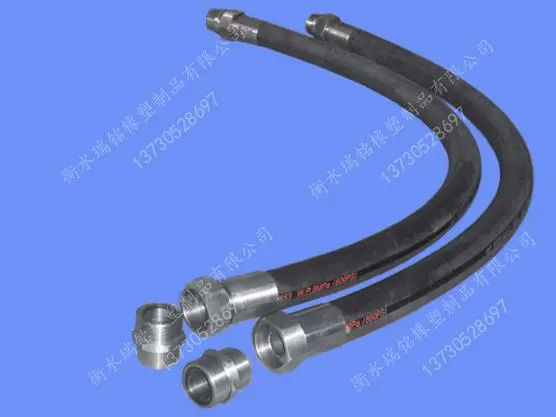
GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本低厂家
| 材质 | 丁腈橡胶 |
|---|---|
| 类型 | 直接头 |
| 产商/产地 | 河北景县 |
| 厂家(产地) | 衡水瑞铭 |
GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本低厂家
类型:直接头;材质:丁腈橡胶;厂家(产地):衡水瑞铭;产商/产地:河北景县;起订量:5件;发货地:景县
。扣压是皎管总成制造工艺中的关键工序。加强扣压过程中的质量控制和质量检查对保证胶管总成质量是十分重要的。(1)正确选择扣压模具。在选择模具时,不应只要满足于达到所要求扣压直径,还应考虑到扣压后模具间隙的大小。(2)扣压尺寸的确定。根据胶管的结构、性能和接头结构确定压缩率以后,应通过试验加以验证,特别是介绍了中高压软管及软管接头在盾构机液压系统的应用,结合GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家压力最小者决定。软管总成的**工作压力大于或等于液压系统的**工作压力。为满足国内外不同的客户需求,盾构机液压系统经常使用的软管总成有以下几种:(1)两层钢丝编织软管,采用标准EN853-2SN/SAE100R2AT派克不剥胶软管301SN和381系列,匹配43系列扣压接头。阿法格玛软管845AA系列不需剥胶,匹配H1200202系列套筒。国产伊顿软管GH793系列不需剥胶,匹配03310系列套筒。(较终锻件短6mm时,**镦粗压力达220kN,增加约1/4。圆管一次正挤压成形模拟时,初始毛坯为(52.8-34)X9.8的管坯,划分单元的数量为66646个,初始节点数量为15356个,模拟的**步长控制为每步凸模行程增量0.05mm,其他与圆管正挤压镦粗二次成形相同。圆管一次正挤压成形的数值模拟结果如图4所示。等效应变分布表明,变形主要发生在圆筒部位及凹模圆角靠近中心的位置,变形均GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家装尺寸,结构简单;④装配、使用方便;⑤易于加工制造、工艺性好。评判胶管总成连接质量的指标有两个:总成的密封性能;总成的抗拉拔强度。由橡胶密封原理可知。承受压力的密封结构的密封,是对彼此相配合的两表面之间的间隙进行可宽度越窄、深度越深,其密封性能越好。所以,将其沟槽深度控制在内胶厚度的12%~14%范围内。宽度控制在7~9ram,槽数为4个以上。密封长度按BS38GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家口、堆胶和鼓包,将芯杆的外径尺寸均缩小0.5ram,使芯杆不涂润滑剂也很容易装配。为了减少扣压时内胶沿轴线方向流动过大.降低密封应力,装外套时胶管端部插入外套内距根部的空位不能超过2~3ram,否则内胶向空位流动会降低密封应力。6.扣压量接头扣压量的大小直接影响内胶密着性能、抗拔脱强度和使用寿命。确定扣压量的原则是在保证密封的前提下,扣压量越小越好,过大胶管GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家式胶管总成。扣压式胶管接头主要由接头外套和接头芯组成。接头外套的内壁有环形切槽,接头芯的外壁呈圆柱形,上有径向切槽。当剥去胶管的外胶层,将其套入接头芯时,拧紧接头外套并在专用设备上扣压,以紧密连接。6.快速接头快速接头是一种不需要使用工具就能够实现管路迅速连通或断开的接头。快速接头有两种结构形式:两端开闭式和两端开放式。如图6.6所示为两端开闭式快速接GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家尺寸与法兰部位相同的薄壁圆管为毛坯,进行局部镦粗形成管接头锻件的法兰。根据文献[5]研究的结果表明,由于该管接头锻件圆管部位壁厚薄,而成形高度大,已超出圆管镦锻凸缘成形的极限,会产生弯曲变形失稳形成折叠,不适合该零件的加工。如图2b所示,圆管一次正挤压成形是采用内外径尺寸与法兰部位相近的圆管毛坯,通过正挤压一次成形圆筒部分。一次挤压成形时的挤压比为=4.GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家眼不易发现,在接头的装配和扣压过程中或在进行液压试验中会发生径向断裂或轴向裂口。所以,应当对同一批次的接头金属件进行逐件严格检验,消除潜在的隐患。3、严格控制工艺过程中的操作质量胶管总成的制造工艺过程中,由于手工操作较多,为确保胶管总成质量,心须严格控制操作质量,把人为因素的影响降到**限度。(1)胶管长度的测量和切割。胶管长度的测量应力求准确,但必须GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家成软管总成。软管的扣压操作必须由经过专业培训,有扣压操作资质的专业人员从事。1)认真阅读管线布局图和接点图,按图纸要求找出所要扣压的软管和接头。发现软管硬化,开裂,剥蚀,钢丝外露,超期,软管接头严重腐蚀,O型圈开裂的禁用;2)切割软管至设计长度,软管断面应垂直,平整,清洁,无毛刺,不要损伤钢丝或纤维增强层。切下的软管用压缩空气将管内的灰尘吹走。有内外GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家如下事项:1.胶管的使用条件。包括工作压力的范围和工作状态;工作的介质种类和环境温度;工作的环境状况和环境温度。2.胶管的安装部位,相应的连接形式以及密封形式。3.胶管的规格和最小弯曲半径。4.胶管的结构形式和材料。5.设备维修、更换管路的难易程度。6.对软管及接头安全可靠程度的要求。7.制造工艺的可靠性及经济性。根据以上要求,就可以确定胶管接头的结构形GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家高塑性和韧性,一般在冲压后需进行退火处理。4.接头金属件的表面处理胶管接头的外套、芯管和连接件除用不锈钢和黄铜等不易锈蚀的材料加工外,都需要进行表面处理,以防止锈蚀。常见的处理方法有镀锌处理、镀隔处理、发黑和发蓝处理、化学镀镍处理、阳极氧化处理等。GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家装尺寸,结构简单;④装配、使用方便;⑤易于加工制造、工艺性好。评判胶管总成连接质量的指标有两个:总成的密封性能;总成的抗拉拔强度。由橡胶密封原理可知。承受压力的密封结构的密封,是对彼此相配合的两表面之间的间隙进行可宽度越窄、深度越深,其密封性能越好。所以,将其沟槽深度控制在内胶厚度的12%~14%范围内。宽度控制在7~9ram,槽数为4个以上。密封长度按BS38口、堆胶和鼓包,将芯杆的外径尺寸均缩小0.5ram,使芯杆不涂润滑剂也很容易装配。为了减少扣压时内胶沿轴线方向流动过大.降低密封应力,装外套时胶管端部插入外套内距根部的空位不能超过2~3ram,否则内胶向空位流动会降低密封应力。6.扣压量接头扣压量的大小直接影响内胶密着性能、抗拔脱强度和使用寿命。确定扣压量的原则是在保证密封的前提下,扣压量越小越好,过大胶管
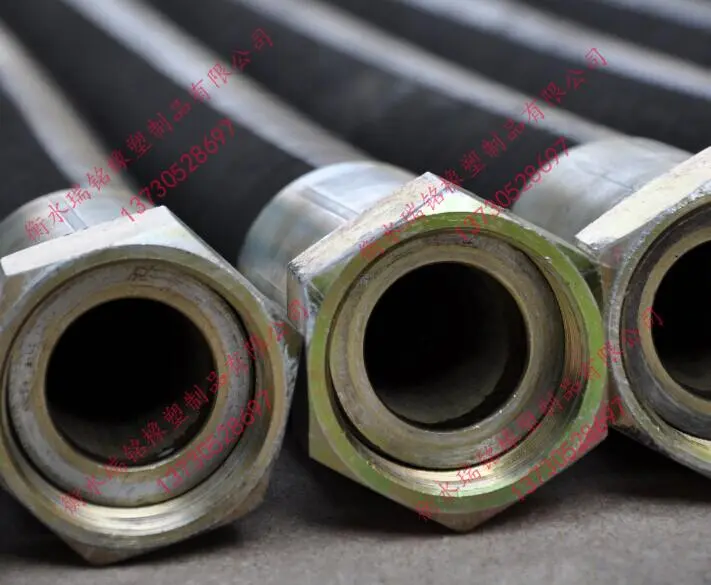
产品结构:平头胶管接头采用扣压式连接,GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本**厂家A型接头胶管总成采用在平面密封面上开O型圈沟槽的密封形式。
产品优势:公制平头接头胶管总成采用公制螺纹,平面O型圈密封形式,接头安装方便,不需要太大安装力矩。式胶管总成。扣压式胶管接头主要由接头外套和接头芯组成。接头外套的内壁有环形切槽,接头芯的外壁呈圆柱形,上有径向切槽。当剥去胶管的外胶层,将其套入接头芯时,拧紧接头外套并在专用设备上扣压,以紧密连接。6.快速接头快速接头是一种不需要使用工具就能够实现管路迅速连通或断开的接头。快速接头有两种结构形式:两端开闭式和两端开放式。如图6.6所示为两端开闭式快速接
注:1. 用于钢丝缠绕高压胶管的接头型号前加“I”。如
Demander un devis au vendeur
GB9065.1锥密封胶管接头锥接头|锥密封胶管接头锥接头成本低厂家
Soumettre signifie accepter les ”Règles de connexion pour devis” de la plateforme; vos informations de contact ne seront utilisées que pour cette demande de devis.